河北鹽浩管道裝備有限公司
24小時*7天為您服務(wù)
聯(lián)系人:宋經(jīng)理
手機(jī):18733011234
Q Q:3764304
郵箱:3764304@qq.com
地址:河北省滄州市鹽山縣五里窯鹽孟交界處東500米
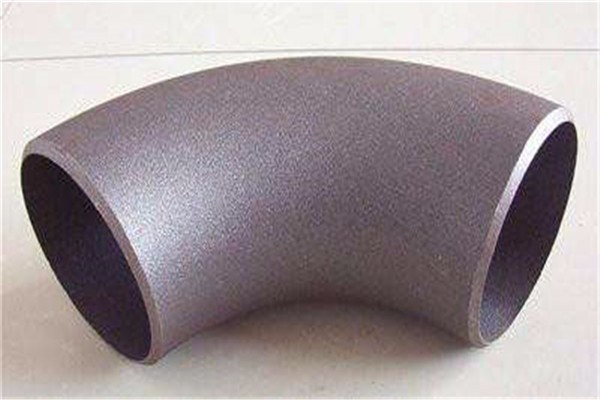
碳鋼彎頭需求正火+回火熱處理、機(jī)加工端口,壁厚需留有燒損及機(jī)加工余量。一般余量為彎頭理論壁厚的10%~20%。彎頭壁厚δ與截面直徑D比值越小,與模具的貼合功能越好,但彎頭內(nèi)弧越容易失穩(wěn)起皺。依據(jù)金屬在塑性變形時體積不變、推制成形時壁厚不變(實(shí)踐微減薄)、彎頭外弧長度與管坯長度持平的特點(diǎn),推導(dǎo)出推制管坯外徑公式:假如實(shí)踐選用的管坯外徑比按公式核算得到的Dp值小,與模具貼合功能好,但彎頭內(nèi)弧容易失穩(wěn)起皺。假如實(shí)踐選用的管坯外徑比按公式核算得到的Dp值大,成果則正好相反。
碳鋼彎頭加熱溫度的確定原則是原料奧氏體化溫度以上,且推制時彎頭內(nèi)壁主壓應(yīng)力小于資料在此溫度下的屈從極限。原料奧氏體化溫度越高,加熱溫度越高;原料高溫屈從極限越高,加熱溫度越高。中頻感應(yīng)加熱,WB36鋼的限高溫度為850~900℃,A335P22鋼為900~950℃,A335P91原料的加熱溫度限高點(diǎn)為900~1000℃。測溫方式為固定式遠(yuǎn)紅外測溫儀和手動式遠(yuǎn)紅外測溫儀相結(jié)合。溫度散布是一個重要的工藝參數(shù),由感應(yīng)圈形狀及感應(yīng)圈與芯棒頭相對位置直接控制。感應(yīng)圈形狀是主要因素,感應(yīng)圈與芯棒頭相對位置是非需要因素。溫度沿芯棒頭徑向散布規(guī)則為低、中、高。加熱溫度高,沖壓彎頭壁厚增大。推動速度對推制彎頭幾何形狀的影響推動速度作為一個重要的工藝參數(shù),由液壓系統(tǒng)流量調(diào)理直接控制。推動速度的確定原則是彎頭內(nèi)壁主壓應(yīng)力小于資料在此溫度下的屈從極限,彎頭外壁伸長率小于資料在此溫度下的限大伸長率。原料透熱系數(shù)、磁導(dǎo)率及中頻功率大,推動速度快。推動速度快,生產(chǎn)率提高,但推制彎頭的壁厚減薄率增大。
熱銷產(chǎn)品: 美標(biāo)帶頸平焊法蘭、碳鋼帶頸平焊法蘭、高壓帶頸平焊法蘭、德標(biāo)帶頸平焊法蘭、平焊帶頸法蘭、316帶頸平焊法蘭、
河北鹽浩管道裝備有限公司
24小時*7天為您服務(wù)
聯(lián)系人:宋經(jīng)理 手機(jī):18733011234(微信同號) 郵箱:3764304@qq.com QQ:3764304
地址:河北省滄州市鹽山縣五里窯鹽孟交界處東500米 備案號:冀ICP備2020029558號  冀公網(wǎng)安備 13092502001505號